转向拉杆作为汽车转向系统的关键安全部件,直接影响车辆的操控稳定性与行驶安全。马自达与起亚作为全球知名汽车品牌,其转向拉杆的制造对精度、强度及耐久性有着极高要求。数控机床凭借高自动化、高精度和高一致性的优势,已成为这类零件加工的核心装备。本文将探讨数控机床在马自达、起亚转向拉杆生产中的具体应用及技术要点。
一、转向拉杆的结构特点与加工需求
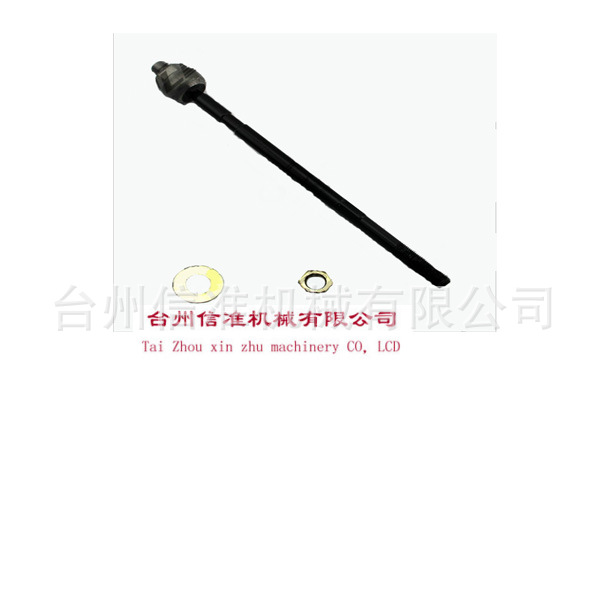
转向拉杆通常由杆体、球头座、螺纹段及连接孔等组成,材料多为优质合金钢或调质钢。其关键加工部位包括:外圆与端面、球头安装孔(内球面)、螺纹(多为细牙或特殊牙型)、以及与其他转向部件配合的锥面或圆柱面。马自达和起亚的转向拉杆在设计上强调轻量化与高疲劳寿命,因此对尺寸公差(常达IT7-IT8级)、表面粗糙度(Ra0.8-1.6μm)及形位公差(如同轴度、垂直度)要求严格。传统普通机床难以稳定满足这些要求,数控机床成为必然选择。
二、数控机床在马自达/起亚转向拉杆加工中的典型工艺
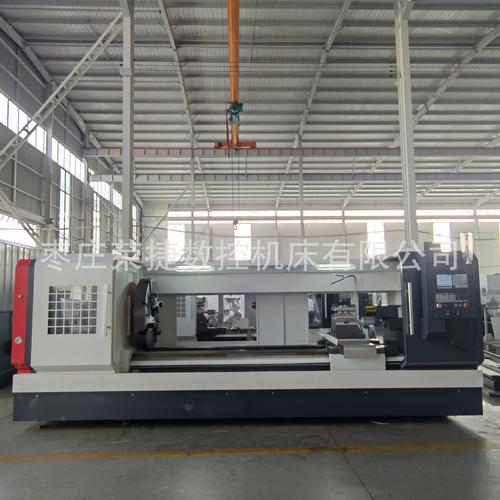
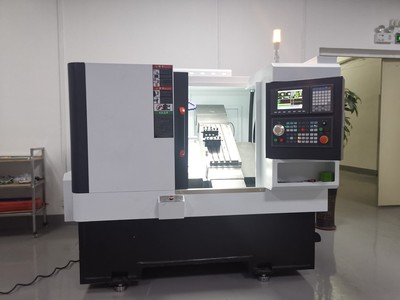
- 车削加工:采用数控车床(如斜床身数控车)完成杆体外圆、端面、倒角及螺纹车削。通过一次装夹或液压卡盘快速定位,可保证杆体两端同轴度。马自达部分车型拉杆采用中空结构,需数控车床配备内冷功能以排出切屑。
- 铣削与钻削:利用数控加工中心完成球头座安装孔、紧定孔、防尘罩卡槽等特征加工。起亚部分拉杆的球头座为分体式结构,需在数控铣床上加工高精度配合面。
- 螺纹加工:转向拉杆螺纹常为M14×1.5、M16×1.5等细牙螺纹,数控车削或数控攻丝中心可保证螺纹中径一致性,满足拧紧扭矩要求。
- 锥面加工:拉杆与转向节连接的锥面需与锥孔紧密贴合,数控车床通过直线插补或圆弧插补可精确控制锥角(如1:10锥度)。
三、数控加工中的关键技术要点
- 夹具设计:为保证批量生产的一致性,常采用自定心液压夹具或专用弹性夹套。对马自达创驰蓝天平台拉杆,夹具需避免夹伤精加工表面。
- 刀具选择:转向拉杆材料硬度较高(如40Cr调质后HB240-280),需选用涂层硬质合金刀具或CBN刀具。螺纹加工推荐使用螺纹车刀或螺纹铣刀。
- 切削参数优化:粗车时线速度约120-150m/min,精车可提升至200-250m/min;进给量0.1-0.2mm/r。需根据机床刚性调整以避免颤振。
- 在线检测:高档数控机床可集成测头,在加工后自动测量关键尺寸并补偿刀具磨损,确保CPK≥1.33。
四、马自达与起亚的差异化考量
马自达注重操控精准性,其转向拉杆球头预紧力控制严格,故对球头座内球面的圆度要求更高,常采用数控车銑复合中心一次成形。起亚则更关注成本与耐久性平衡,部分拉杆采用冷挤压毛坯后数控精加工,减少材料去除量。两家品牌均要求数控机床具备良好的排屑与热稳定性,以适应大批量生产节拍(通常60-90秒/件)。
五、发展趋势
随着新能源汽车对轻量化转向系统的需求增加,马自达与起亚正探索铝合金转向拉杆。数控机床需适应高速切削铝材(线速度可达500m/min以上),同时避免积屑瘤。智能数控系统(如自适应控制、刀具寿命预测)可进一步提升加工效率与质量稳定性。
数控机床已成为马自达、起亚转向拉杆制造中不可或缺的装备。从车削、铣削到螺纹与锥面加工,数控技术保障了零件的高精度与高一致性。随着材料与工艺的进步,数控机床将继续推动转向拉杆向更轻、更强、更耐用的方向发展。